
冲压模具行业如何获取最新动态,如何快速自学模具设计
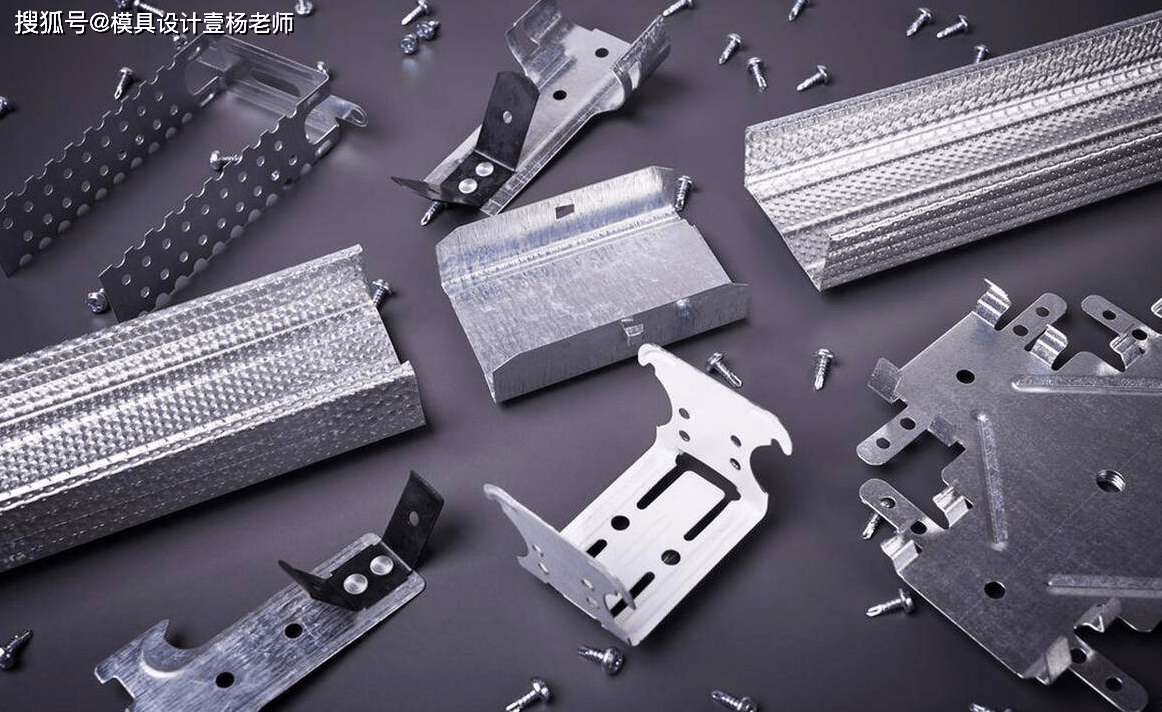
很多冲压的模具产品,都会被折弯回弹困扰,尤其是弹片产品。今天,我们就一次全讲清楚。
回弹是指金属在冲压或折弯过程中,材料发生弹性变形后,在卸载或释放外力时,材料会回弹一定量的现象。
回弹会导致成型零件的形状精度和尺寸精度发生变化,从而影响产品质量和使用性能。
接下来我们将从回弹的相关概念、产生原因、影响因素以及控制方法等几个方面,对这个问题进行全方位讲解。
第一、冲压折弯回弹的产生原因
冲压折弯回弹的产生原因主要有两个方面:一是材料本身的弹性变形,二是成型过程中的应力释放。
当材料受到外力作用时,会发生弹性变形,这种变形在卸载或释放外力时会随之消失。
然而,由于成型过程中材料的应力状态发生变化,导致材料内部的应力分布不均匀,当外力卸载或释放时,材料会产生应力释放,从而导致回弹。
第二、冲压折弯回弹的影响因素
冲压折弯回弹的影响因素有很多,主要包括以下几个方面:
1. 材料性质:材料的弹性模量、屈服强度、抗拉强度等力学性能参数都会影响冲压折弯回弹的大小。
一般来说,材料的弹性模量越大,屈服强度越高,抗拉强度越小,冲压折弯回弹越小。
2. 成型条件:成型过程中的压力、速度、温度等条件都会影响冲压折弯回弹的大小。一般来说,压力越大,速度越快,温度越高,冲压折弯回弹越小。
3. 模具设计:模具的设计参数如凸凹模间隙、刃口半径、工件弯曲半径等都会影响冲压折弯回弹的大小。
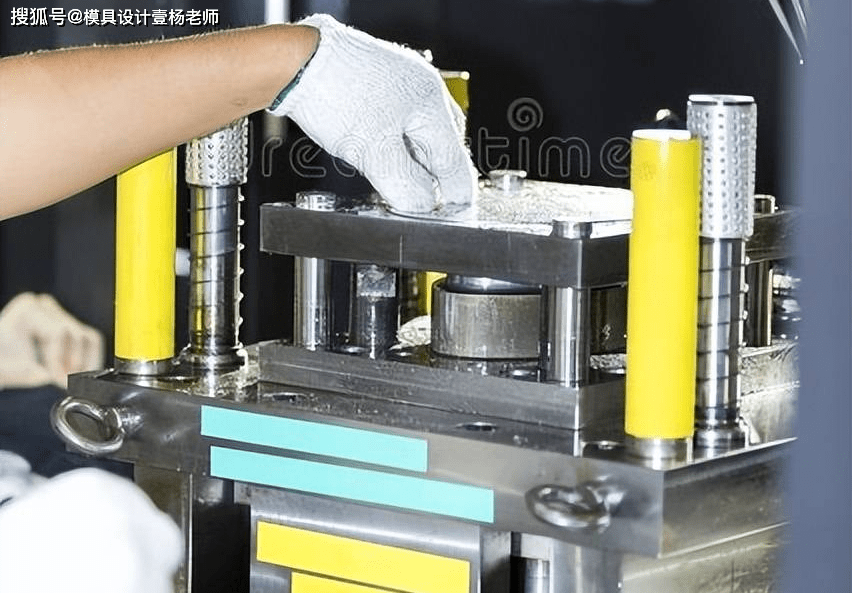
凸凹模间隙过小会导致工件弯曲变形增大,回弹减小;刃口半径过大会增加工件的弯曲变形,降低回弹;工件弯曲半径过小会导致弯曲变形增大,回弹减小。
4. 工件形状和尺寸:工件的形状和尺寸也会影响冲压折弯回弹的大小。一般来说,工件的形状越复杂,尺寸越大,冲压折弯回弹越小。
第三、冲压折弯回弹的控制方法
为了减小冲压折弯回弹对产品质量的影响,可以采用以下几种控制方法:
1. 优化模具设计:根据产品要求和材料性能,优化凸凹模间隙、刃口半径、工件弯曲半径等模具设计参数,以减小冲压折弯回弹。
2. 选择合适的材料:选择具有合适弹性模量、屈服强度和抗拉强度的材料,以减小冲压折弯回弹。
3. 调整成型条件:通过调整压力、速度和温度等成型条件,控制材料的变形过程和应力分布,从而减小冲压折弯回弹。
4. 采用补偿措施:根据冲压折弯回弹的规律,采用相应的补偿措施,如预置反弯曲、加厚垫板等,以抵消回弹的影响。
5. 采用其他成型方法:对于难以控制冲压折弯回弹的情况,可以考虑采用其他成型方法,如液压成型、锻造等。
希望以上这些内容,能给大家已经思路。